
Печатная плата это основу любого современного электронного устройства. Она обеспечивает механическое крепление компонентов и электрическое соединение между ними. Качество проектирования и монтажа напрямую определяет надежность, долговечность и производительность готового изделия.
Заказчики выбирают А-Контракт - процесс создания платы включает множество этапов: от проектирования топологии до установки компонентов и контроля качества. Понимание каждого из этих этапов позволяет инженерам и технологам принимать обоснованные решения, избегать распространенных ошибок и создавать устройства, соответствующие самым строгим требованиямю.
Трассировка печатных плат
Трассировка это процесс прокладки проводников, соединяющих контактные площадки компонентов в соответствии с электрической принципиальной схемой. Это один из наиболее ответственных этапов проектирования, поскольку именно от качества трассировки зависят помехоустойчивость, целостность сигналов и электромагнитная совместимость устройства. Проводники могут располагаться на внешних и внутренних слоях многослойной платы, а их соединение между слоями обеспечивается переходными отверстиями.
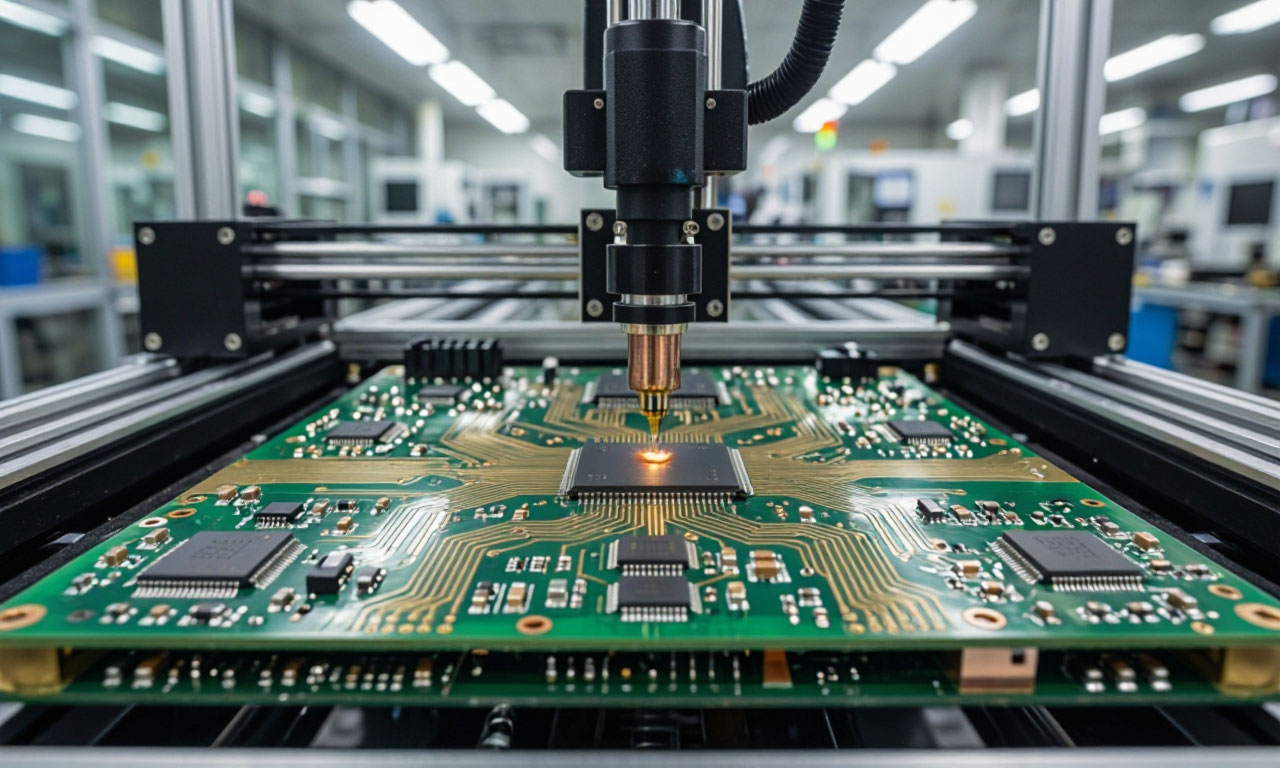
При проектировании трассировки руководствуются рядом фундаментальных правил. Ширина проводника определяется величиной протекающего тока: для силовых цепей она может достигать нескольких миллиметров, тогда как для сигнальных линий достаточно десятых долей миллиметра. Зазор между соседними проводниками влияет на уровень перекрестных помех: минимальное расстояние должно обеспечивать отсутствие паразитных связей, особенно на высоких частотах.
Острые углы и повороты под девяносто градусов считаются нежелательными, поскольку они создают концентрацию тока и ухудшают характеристики передачи сигнала.
Для критичных высокочастотных цепей, таких как тактовые линии, применяются дополнительные меры: экранирование проводников заземляющими полигонами, поддержание постоянного волнового сопротивления, минимизация длины. Дифференциальные пары трассируются с соблюдением строгой симметрии и постоянного зазора между проводниками. На практике успех трассировки на семьдесят процентов определяется правильным размещением компонентов до начала прокладки проводников.
Контактные площадки
Контактные площадкиэто металлизированные участки на поверхности или во внутренних слоях платы, предназначенные для электрического и механического соединения с выводами компонентов. Конструкция площадок определяется типом монтируемых компонентов и технологией сборки. Площадки для выводных компонентов выполняются в виде кольцевых образований вокруг отверстий, тогда как площадки поверхностного монтажа имеют прямоугольную или овальную форму и располагаются непосредственно на поверхности платы.
Размер и форма площадки критически влияют на качество паяного соединения. Слишком маленькая площадка приводит к недостаточному количеству припоя и слабому соединению, слишком большая к образованию перемычек и смещению компонента при оплавлении. Для компонентов с планарными выводами ширина площадки обычно превышает ширину вывода на десять-двадцать процентов, что обеспечивает достаточную площадь смачивания и компенсирует небольшие погрешности установки.
Особое внимание уделяется тепловым площадкам, предназначенным для отвода тепла от мощных компонентов. Такие площадки соединяются с внутренними слоями металлизации через массив переходных отверстий, обеспечивая эффективное распределение тепла по объему платы. Тестовые площадки используются для доступа измерительных пробников к цепям в процессе производства и диагностики, а реперные знаки служат точками привязки для систем автоматической установки компонентов.
Шелкография на печатных платах
Шелкография это технологический процесс нанесения непроводящих графических элементов на поверхность печатной платы. Эти элементы включают обозначения компонентов, их полярность, контуры корпусов, номера выводов и различные служебные символы. Основное назначение шелкографии облегчить сборку, настройку и ремонт изделия, позволяя специалистам быстро идентифицировать элементы и их ориентацию на плате.
Существует несколько методов нанесения шелкографии. Трафаретная печать предполагает продавливание краски через сетчатый трафарет, что обеспечивает высокую производительность и хорошее качество оттиска.
- Жидкостная фотолитография позволяет формировать изображение экспонированием через фотошаблон, обеспечивая высокую точность воспроизведения мелких элементов. Прямая струйная печать наносит отверждаемые ультрафиолетом чернила непосредственно на поверхность платы, что особенно удобно для прототипов и мелкосерийного производства.
- При проектировании слоя шелкографии необходимо соблюдать ряд ограничений. Обозначения не должны перекрывать контактные площадки, поскольку наличие краски на площадке препятствует пайке. Минимальная высота символов обычно составляет около восьми десятых миллиметра, а толщина линий не менее пятнадцати сотых миллиметра. Цвет шелкографии чаще всего белый, но для плат со светлой паяльной маской применяются черные или цветные чернила, обеспечивающие достаточный контраст.
Паяльная маска
Паяльная маска это защитное покрытие, наносимое на поверхность печатной платы с целью изоляции проводников и предотвращения нежелательного растекания припоя при монтаже. Она выполняет несколько важных функций: защищает медные проводники от окисления и коррозии, предотвращает образование перемычек между соседними площадками, обеспечивает электрическую изоляцию и защищает плату от воздействия влаги и загрязнений.
Материал паяльной маски обычно это эпоксидный или акриловый полимер, наносимый методом трафаретной печати или распыления. После нанесения маска экспонируется через фотошаблон и проявляется, в результате чего открытыми остаются только контактные площадки и другие участки, требующие пайки. В процессе эксплуатации паяльная маска выдерживает температуры до трехсот градусов, что позволяет проводить пайку без повреждения покрытия.
Существует два основных подхода к определению формы площадок: маска-определенные площадки и медь-определенные площадки. В первом случае окно в маске меньше медной площадки, и края маски перекрывают периферийные участки меди.
Во втором случае окно в маске превышает размеры медной площадки, оставляя медь полностью открытой. Для компонентов с мелким шагом выводов предпочтение отдается медь-определенным площадкам, поскольку они обеспечивают лучший контроль количества припоя и снижают риск образования перемычек.
Сквозные отверстия
Сквозные отверстия являются неотъемлемой частью структуры многослойных печатных плат. Они выполняют две основные функции: обеспечивают электрическое соединение между проводниками, расположенными на разных слоях, и служат для установки выводов компонентов сквозного монтажа. Отверстия формируются механическим сверлением или лазерной обработкой, после чего их стенки металлизируются для создания пути.
Диаметр сквозных отверстий варьируется в широких пределах в зависимости от назначения. Для переходных отверстий, соединяющих сигнальные слои, типичный диаметр составляет от двух десятых до пяти десятых миллиметра. Монтажные отверстия для выводов компонентов имеют больший диаметр, определяемый толщиной вывода и требованиями к механической прочности паяного соединения.
Соотношение глубины отверстия к его диаметру называется аспектным отношением, и для стандартных технологий его значение не должно превышать восьми к одному.
При проектировании необходимо учитывать зазоры между отверстиями и соседними проводниками. Минимальное расстояние между стенками отверстий обычно составляет около десяти милов, что ограничивает плотность размещения переходных отверстий. Для высокоплотных плат применяются микропереходные отверстия диаметром менее ста пятидесяти микрометров, формируемые лазером. Такие отверстия позволяют существенно увеличить плотность межсоединений, но требуют более сложного технологического оборудования.
Металлизация переходных отверстий
Металлизация переходных отверстий это ключевую операцию в производстве многослойных печатных плат. Без покрытия на стенках отверстий невозможно электрическое соединение между слоями, и плата превращается в набор изолированных проводящих рисунков. Процесс металлизации включает несколько последовательных стадий, каждая из которых критически важна для формирования надежного и долговечного соединения.
Первым этапом является подготовка поверхности отверстий, включающая удаление загрязнений, смолы и продуктов сверления. Для этого применяются химические растворы и плазменная обработка, которые обеспечивают необходимую шероховатость стенок для последующего осаждения металла. Затем выполняется активация поверхности путем нанесения катализатора, обычно на основе палладия или олова, который служит центром кристаллизации для химического осаждения меди.
Химическая металлизация создает тонкий слой меди толщиной около двух микрометров на стенках отверстий и поверхности платы. Этот слой обеспечивает электрический контакт для последующего гальванического наращивания.
Гальваническая металлизация увеличивает толщину меди до двадцати-двадцати пяти микрометров, что гарантирует механическую прочность и низкое электрическое сопротивление соединения. Для заполнения переходных отверстий в конструкциях с отверстиями в площадках применяются специальные технологии, включающие нанесение пасты и ее отверждение.
SMD-компоненты и их монтаж
- SMD-компонентыэто электронные элементы, предназначенные для поверхностного монтажа. Их выводы выполнены в виде плоских контактных поверхностей, которые припаиваются непосредственно к площадкам на поверхности платы. Отсутствие длинных выводов, характерных для компонентов сквозного монтажа, позволяет существенно уменьшить габариты изделия, улучшить высокочастотные характеристики и повысить плотность компоновки.
- Процесс монтажа SMD-компонентов начинается с нанесения паяльной пасты через металлический трафарет. Трафарет изготавливается лазерной резкой и обеспечивает точное дозирование пасты на каждую площадку. Затем автоматическая установочная машина с высокой точностью размещает компоненты на плате, после чего плата проходит через печь оплавления, где паста расплавляется и образует паяные соединения.
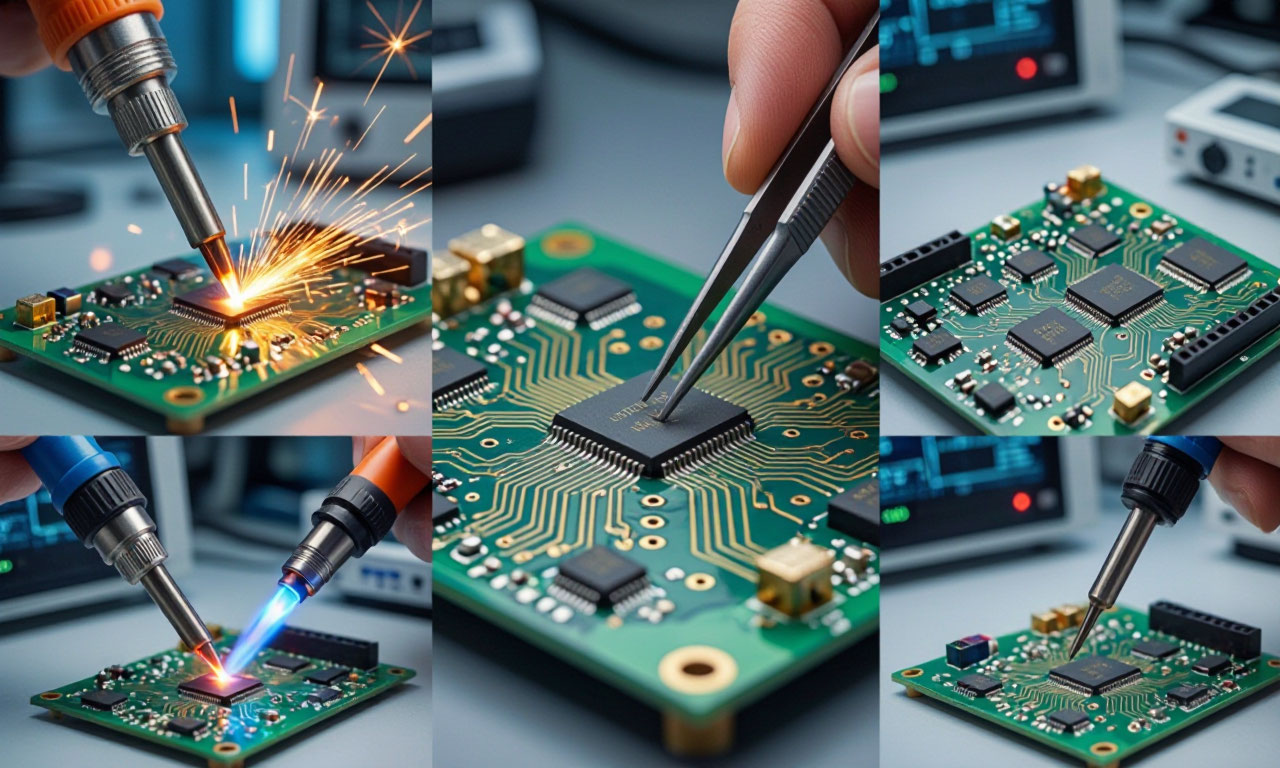
Температурный профиль оплавления подбирается индивидуально с учетом тепловых характеристик компонентов и типа пасты.
Для компонентов с матричным расположением выводов, таких как BGA и QFN, контроль качества паяных соединений представляет особую сложность, поскольку выводы скрыты под корпусом. В таких случаях применяется рентгеновский контроль, позволяющий обнаружить дефекты: пустоты, перемычки, отсутствие шариков и смещение компонента. Рентгеновская томография обеспечивает трехмерную реконструкцию соединений и выявляет дефекты, невидимые при двухмерном просвечивании.
Реболлинг BGA-компонентов
Реболлинг это технологию восстановления шариковых выводов на корпусах типа BGA. В процессе эксплуатации или при демонтаже компонента шарики припоя могут деформироваться, окисляться или полностью утрачиваться. Реболлинг позволяет восстановить полный массив шариков, обеспечивая возможность повторной установки компонента на плату без потери функциональности.
Процесс реболлинга начинается с удаления компонента с платы и очистки его корпуса от остатков старого припоя. Затем на контактные площадки компонента наносится флюс, и с помощью специального трафарета устанавливаются новые шарики припоя. Трафарет обеспечивает точное позиционирование каждого шарика в соответствии с рисунком выводов. После установки шариков компонент нагревается до температуры оплавления, при которой шарики припаиваются к площадкам, образуя надежное соединение.
Современные технологии реболлинга используют лазер для точного позиционирования и локального нагрева шариков. Лазерный реболлинг обеспечивает минимальное тепловое воздействие на компонент и высокую точность установки, что особенно важно для корпусов с мелким шагом выводов. После реболлинга компонент проходит визуальный и рентгеновский контроль для подтверждения качества восстановленных выводов.
Флюс для пайки
Флюс это химическое вещество, применяемое при пайке для удаления оксидных пленок с поверхности металла и предотвращения их повторного образования. Без флюса расплавленный припой не смачивает поверхность контактных площадок, что приводит к образованию дефектных соединений. Флюс также улучшает растекание припоя и способствует формированию гладкого блестящего соединения.
Флюсы классифицируются по составу и активности. Канифольные флюсы на основе натуральной канифоли обеспечивают мягкое воздействие и применяются для ответственных изделий, где требуется минимальная коррозионная активность остатков. Активированные флюсы содержат добавки, повышающие их химическую активность, что позволяет паять окисленные поверхности, но требует тщательной отмывки остатков.
Водорастворимые флюсы не содержат канифоли и удаляются водой, однако их остатки могут быть агрессивными по отношению к металлам.
| Тип флюса | Основа | Активность | Удаление остатков | Типичное применение |
|---|---|---|---|---|
| Канифольный | Натуральная канифоль | Низкая | Спирт, органические растворители | Ответственные изделия, ручная пайка |
| Активированный канифольный | Канифоль с активаторами | Средняя | Органические растворители | Монтаж выводных компонентов |
| Водорастворимый | Органические кислоты | Высокая | Водная отмывка | Массовое производство, оплавление |
| Безотмывочный | Синтетические смолы | Низкая | Не требуется | SMD-монтаж, паяльные пасты |
| Синтетический активированный | Полимерные смолы | Средняя | Специальные растворители | Пайка в азоте, BGA |
При выборе флюса необходимо учитывать совместимость с типом припоя, метод пайки и требования к чистоте готового изделия. Для безотмывочных технологий применяются флюсы с низким содержанием твердых веществ, остатки которых не требуют удаления и не снижают сопротивление изоляции. Для пайки в условиях высокопроизводительного производства используются флюсы, оптимизированные для нанесения распылением или дозированием.
Стрингеры в трассировке
Стрингерыэто короткие отрезки проводников, отходящие от контактных площадок компонентов поверхностного монтажа и заканчивающиеся переходным отверстием. Их основное назначение обеспечить возможность перехода сигнала на внутренние слои платы, что особенно важно для компонентов с планарными выводами, где прямой доступ к внутренним слоям отсутствует. Стрингеры автоматически генерируются программами трассировки на начальных этапах проектирования.
При ручной трассировке стрингеры создаются инженером для каждой площадки, требующей соединения с внутренним слоем. При автоматической трассировке программа генерирует стрингеры для всех планарных площадок, после чего выполняет основную трассировку с учетом этих подготовительных элементов. Лишние переходные отверстия, не задействованные в финальной топологии, удаляются на завершающем этапе, что позволяет оптимизировать использование пространства платы.
Правильная организация стрингеров существенно влияет на качество трассировки. Стрингеры должны быть минимальной длины, чтобы не занимать полезную площадь, и располагаться таким образом, чтобы не создавать препятствий для прокладки других проводников. Для плотных компоновок применяются веерные стрингеры, направленные в разные стороны от площадок, что обеспечивает равномерное распределение переходных отверстий и упрощает последующую трассировку.
Рекомендации по монтажу
- Качество монтажа печатных плат определяется совокупностью факторов: правильным проектированием, точным соблюдением режимов и тщательным контролем на всех этапах производства. При проектировании необходимо закладывать технологические зазоры, учитывать тепловые режимы и предусматривать возможность контроля и ремонта.
- При производстве важно поддерживать чистоту рабочих мест, контролировать параметры паяльных паст и температурных профилей.
Для повышения надежности паяных соединений рекомендуется применять компоненты с покрытиями, обеспечивающими хорошую смачиваемость, и использовать флюсы, соответствующие конкретным условиям пайки. Регулярная калибровка оборудования для установки компонентов и печей оплавления позволяет поддерживать стабильность процесса.
Внедрение систем автоматизированного оптического и рентгеновского контроля обеспечивает своевременное выявление дефектов и снижение процента брака.
Об авторе
